
CNC Torna Tezgahı: Hassasiyet Neden Bu Kadar Elde Edilemez?
Hassas imalat dünyasında, CNC torna tezgahında ±0,005 mm toleransı korumak ve günün ilerleyen saatlerinde bu toleransın sapmaya başlamasını izlemek kadar sinir bozucu az şey vardır. Hesaplamaları yaptınız, ofsetleri ayarladınız, ancak ilk parça ile yüzüncü parça arasında bir yerde boyutlar belirtilen değerin dışına çıkıyor. Bu, dünya çapındaki makine atölyelerinde yaşanan bir senaryo ve şu soruyu akla getiriyor:CNC tornalamada hassasiyet neden bu kadar elde edilemez?
Cevap basit değil, ancak sürecin fiziğine dayanıyor. CNC tornalamada hassasiyet, termal genleşme, takım aşınması, titreşim ve malzeme değişkenliğiyle mücadeledir. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.'de, üreticilerin bu mücadeleyi kazanmalarına yardımcı olmak için on yıllarımızı harcadık. Bu blogda, hassasiyet kaybının nedenlerine ve bunu kontrol altına alan pratik çözümlere derinlemesine bakacağız. İster titreşimle mücadele eden bir mühendis olun, ister yeni bir torna tezgahı tedarik eden bir satın alma müdürü olun, bu kılavuz size tutarlı ve tekrarlanabilir hassasiyet elde etmek için uygulanabilir bilgiler verecektir.

Sorunlu Noktalar: Hassasiyet Nerede Bozuluyor?
Sorunu çözmeden önce, onu anlamamız gerekiyor. CNC tornalama işlemlerinde sıkça karşılaşılan üç soruna bakalım.
1. Termal Deformasyon: Sessiz Tolerans Katili
Şunu hayal edin: Saat sabah 6, atölye serin ve ilk parçalarınız tam isabet. Öğleden sonra 2'ye kadar, mil saatlerce çalışmış, hidrolik yağ ısınmış ve bilyalı vida genleşmiş. Birdenbire, ±0,01 mm toleransınız ±0,02 mm'ye çıkıyor ve hurda oranları artıyor. Termal deformasyon, hassasiyet kaybının belki de en sinsi nedenidir çünkü kademeli olarak gerçekleşir ve genellikle çok geç olana kadar fark edilmez.
Etkisi maliyetlidir. Yüksek hacimli bir üretimde, sadece 0,01 mm'lik bir sapma binlerce parçanın reddedilmesine yol açabilir. 7/24 çalışan bir atölye için hurda, yeniden işleme ve gecikmiş sevkiyatların maliyeti ayda on binlerce dolara kolayca ulaşabilir. Daha da kötüsü, sapma tutarsızsa, operatörler toleransı yakalamak için ofsetleri ayarlayabilir, ancak bir sonraki partinin ters yönde tolerans dışı olduğunu görebilirler.
2. Takım Aşınması ve Titreşim: Hassasiyetsizliğin Dinamik İkilisi
Takım aşınması kaçınılmazdır, ancak hassasiyet üzerindeki etkisi yönetilebilir. Kesici takım aşındıkça, kesme kuvvetleri artar ve takımı iş parçasından uzaklaştırır. Bu da parça çapında kademeli bir artışa neden olur. Eğer bu durum telafi edilmezse, tolerans dışı parçalara yol açar. Ancak takım aşınması aynı zamanda titreşimi de şiddetlendirir; bu yüksek frekanslı titreşim yüzeyde izler bırakır ve takım arızasını hızlandırır.
Titreşim karmaşık bir olgudur. Takım tutucunun yetersiz rijitliğinden, yanlış hız ve ilerleme oranlarından veya hatta makine yapısının doğal frekanslarından kaynaklanabilir. Sonuçları ise kötü yüzey kalitesi, takım ömrünün kısalması ve boyutsal hassasiyetsizliktir. Yüzey bütünlüğünün kritik olduğu havacılık gibi sektörlerde, titreşim bir parçanın başarılı olup olmaması arasındaki fark anlamına gelebilir. Maliyeti mi? Hurdaya ayrılan tek bir havacılık bileşeni binlerce dolar değerinde olabilir, teslimat gecikmesini de hesaba katarsak durum daha da vahimleşir.
3. Tutarsız Malzeme Özellikleri: Beklenmedik Faktör
Programınızı 4140 çelik için optimize ettiniz, ancak bir sonraki parti çubuk stoğunun sertliği farklı. Birdenbire, takım ömrünüz %30 azalıyor ve yüzey kalitesi bozuluyor. Tedarikçi değişkenliğinden veya uygunsuz ısıl işlemden kaynaklanan tutarsız malzeme özellikleri, hassasiyeti ciddi şekilde etkileyebilir. Sertlik, işlenebilirlik ve artık gerilimdeki varyasyonlar, öngörülemeyen takım aşınmasına ve parça deformasyonuna neden olabilir.
Örneğin, tıbbi cihaz endüstrisinde, implant bileşenleri genellikle titanyum alaşımlarından yapılır. Alaşım bileşimindeki küçük bir değişiklik, farklı kesme kuvvetlerine yol açarak nihai boyutları etkileyebilir. Reddedilen bir implantın maliyeti sadece malzeme değeriyle sınırlı değildir, aynı zamanda hasta güvenliğine yönelik potansiyel riski de içerir. Bu nedenle, malzeme tutarlılığı son derece önemlidir.
Çözümler: CNC Tornalamada Hassasiyeti Ustalaşmak
Sorunlu noktaları belirlediğimize göre, bunların üstesinden nasıl gelebileceğimizi inceleyelim. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.'de bu çözümleri torna tasarımlarımıza ve işleme süreçlerimize entegre ettik.
1. Termal Dengeleme ve Makine Tasarımı
Termal deformasyonla mücadele etmek için çok yönlü bir yaklaşım benimsiyoruz. İlk olarak, torna tezgahlarımız termal simetriyle tasarlanmıştır. Ana mil ve punta gibi önemli bileşenler, kritik yönlerdeki termal genleşmeyi en aza indirgemek için hizalanmıştır. İkinci olarak, mil, bilyalı vida ve yatak üzerine stratejik olarak yerleştirilmiş yüksek hassasiyetli sıcaklık sensörleri kullanıyoruz. Bu sensörler, CNC ofsetlerini gerçek zamanlı olarak ayarlayan bir termal dengeleme modeline veri sağlar. Bu aktif dengeleme, termal kaymayı %80'e kadar azaltabilir.
Ek olarak, ısınma döngüleri öneriyoruz. Hassas işleme öncesinde, iş milini 20-30 dakika boyunca orta hızda çalıştırmak, makinenin termal dengeye ulaşmasını sağlar. Bu basit adım, üretim süreci boyunca sapmayı önemli ölçüde azaltabilir. Değişken ortam koşullarına sahip atölyeler için, kesme sıvısının ve hidrolik yağın sıcaklığını dengelemek üzere isteğe bağlı soğutma üniteleri de sunuyoruz.
2. Takım Yönetimi ve Titreşim Kontrolü
Takım aşınmasını yönetmek, sağlam bir takım ömrü yönetim sistemiyle başlar. CNC kontrol ünitelerimiz, zamana, parça sayısına veya kesme mesafesine bağlı olarak takım ömrü sınırları belirlemenize olanak tanır. Bir takım sınırına ulaştığında, makine operatöre takımı değiştirmesi için uyarı verir ve beklenmedik aşınmayı önler. Ancak biz daha da ileri gidiyoruz: Takım aşınma telafisini programa entegre ediyoruz. Mil yükünü izleyerek ve adaptif kontrol kullanarak, makine tutarlı kesme kuvvetlerini korumak için ilerleme hızlarını otomatik olarak ayarlayabilir, böylece takım ömrünü uzatır ve yüzey kalitesini iyileştirir.
Titreşimi azaltmak için rijitliğe ve sönümlemeye odaklanıyoruz. Tornalarımızda titreşimi en aza indirmek için kalın nervürlü dökme demir yataklar ve hassas taşlanmış bilyalı vidalar bulunmaktadır. Ayrıca, titreşim frekanslarını algılayan ve bunları ortadan kaldırmak için karşı titreşimler uygulayan isteğe bağlı aktif sönümleme sistemleri de sunuyoruz. Bir örnekte, Inconel 718 işleyen bir müşterimiz, sönümleme sistemimizi kullanarak titreşimi tamamen ortadan kaldırmış, işlem süresini %15 azaltmış ve yüzey kalitesini Ra 1,6'dan Ra 0,8'e yükseltmiştir.
3. Malzeme Doğrulama ve Uyarlanabilir İşleme
Malzeme değişkenliğini gidermek için, bir malzeme doğrulama süreci uygulamanızı öneririz. Bu, gelen çubuk stoğunu kontrol etmek için taşınabilir bir sertlik test cihazı kullanmak kadar basit olabilir. Kritik uygulamalar için, farklı sertlik aralıkları için kesme parametrelerini içeren bir malzeme veritabanı geliştirmek üzere müşterilerimizle birlikte çalışıyoruz. CNC sistemlerimiz daha sonra gerçek malzeme sertliğine göre hızları ve ilerleme oranlarını ayarlayacak şekilde programlanabilir ve böylece tutarlı sonuçlar elde edilir.
Ayrıca, torna tezgahlarımız adaptif işleme yetenekleriyle donatılmıştır. Sensörler kesme kuvvetlerini ve iş mili yükünü gerçek zamanlı olarak izler ve kontrol sistemi optimum koşulları korumak için ilerleme hızlarını ayarlar. Bu, yalnızca malzeme varyasyonlarını telafi etmekle kalmaz, aynı zamanda takımı aşırı yüklenmeden de korur. Sertleştirilmiş çelik (HRC 55) işleyen bir müşteri örneğinde, adaptif işleme takım ömrünü %40 artırmış ve malzeme tutarsızlığından kaynaklanan hurda oluşumunu ortadan kaldırmıştır.
Müşteri Başarı Hikayeleri: Gerçek Dünya Hassasiyeti
Gelin, bu çözümlerin müşterilerimizin olağanüstü sonuçlar elde etmelerine nasıl yardımcı olduğuna bakalım.
Almanya'da Otomotiv Tedarikçisi
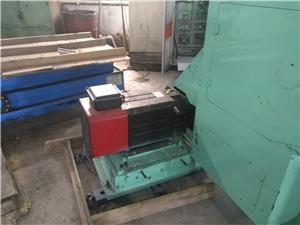
Stuttgart'ta birinci sınıf bir otomotiv tedarikçisinde Üretim Müdürü olan Klaus Müller, yüksek hacimli bir şanzıman mili hattında termal kayma sorunuyla boğuşuyordu. Tolerans ±0,008 mm olmasına rağmen, 8 saatlik bir vardiyada 0,02 mm'ye kadar kayma görüyorlardı ve bu da %5'lik bir hurda oranına yol açıyordu. Torna tezgahlarına termal dengeleme sistemimizi entegre ettik ve bir ısınma protokolü uyguladık. Sonuç: Hurda oranı %0,5'e düştü ve yıllık 200.000 €'dan fazla tasarruf sağladılar. Klaus şu yorumu yaptı:“NANTONG LUCUBRATE’nin termal dengeleme sistemi, oyunun kurallarını değiştirdi. Operatörlerimiz artık dengeleme işlemleriyle uğraşmak zorunda kalmıyor ve kalite departmanımız çok memnun.”
ABD'de Havacılık ve Uzay Sanayi Üreticisi
Kansas, Wichita'da bir havacılık ve uzay sanayi üreticisi, yüzey bütünlüğü gereksinimleri çok sıkı olan titanyum parçaları işliyordu. Titreşim, sık sık takım kırılmasına ve parça reddine neden oluyordu. Aktif sönümleme ve adaptif kontrol sistemine sahip bir torna tezgahı tedarik ettik. Sönümleme sistemi titreşimi ortadan kaldırdı ve adaptif kontrol, değişen malzeme sertliği için ilerleme hızlarını optimize etti. Takım ömrü %35 arttı ve hurda oranı %8'den %1'e düştü. Üretim Mühendisi Sarah Johnson şunları söyledi:“Başka çözümler de denedik, ancak hiçbiri NANTONG LUCUBRATE sistemi kadar iyi sonuç vermedi. Operatörlerimiz güvenilir ve kullanımı kolay olduğu için bu sistemi çok seviyor.”
İsviçre'de Tıbbi Cihaz Şirketi
Zürih'te bulunan bir tıbbi cihaz üreticisi, ±0,005 mm toleransla titanyum alaşımından kemik vidaları üretmeye ihtiyaç duyuyordu. Malzeme değişkenliği sık sık ayarlamalar yapılmasına ve hurda oluşmasına neden oluyordu. Onlara bir malzeme doğrulama protokolü ve uyarlanabilir işleme yöntemi uygulamalarında yardımcı olduk. Artık her bir çubuk malzeme partisini sertlik açısından test ediyorlar ve verileri CNC tezgahına giriyorlar; bu da kesme parametrelerini otomatik olarak ayarlıyor. Hurda oranı %10'dan %2'ye düştü ve üretim verimliliği %20 arttı. Kalite Müdürü Dr. Anna Weber şu yorumu yaptı:“NANTONG LUCUBRATE’nin teknolojisiyle elde ettiğimiz hassasiyet ve tekrarlanabilirlik beklentilerimizi aştı. Bu teknoloji, katı kalite standartlarımızı karşılamada çok önemli bir rol oynadı.”
İngiltere'de Genel Mühendislik Firması
Sheffield'da, çeşitli malzemeleri işleyen bir genel mühendislik firması, tutarsız takım ömrü ve tahmin edilemeyen yüzey kalitesiyle karşı karşıyaydı. Biz de onlara kapsamlı bir takım yönetim sistemi ve titreşim kontrolüne sahip bir torna tezgahı sağladık. Takım ömrü sınırlarını belirleyerek ve adaptif kontrol kullanarak, takım maliyetlerini %25 oranında azalttılar ve yüzey kalitesi tutarlılığını iyileştirdiler. Genel Müdür James Thompson şunları söyledi:“NANTONG LUCUBRATE torna tezgahının güvenilirliği atölyemizi tamamen değiştirdi. Artık hassasiyet endişeleri nedeniyle daha önce kaçındığımız işleri yapabiliyoruz.”
Uygulamalar ve Ortaklıklar: Sektör Liderlerinin Güvendiği Bir Marka
CNC torna tezgahlarımız, otomotiv ve havacılıktan tıp ve enerjiye kadar geniş bir uygulama yelpazesinde kullanılmaktadır. Bu sektörlerdeki önde gelen şirketlerle ortaklık yapmaktan gurur duyuyoruz. Örneğin, Avrupa'nın önde gelen bir otomotiv birinci kademe tedarikçisine şanzıman parçalarının işlenmesi için ve ABD merkezli bir havacılık üreticisine motor parçaları için torna tezgahları tedarik ediyoruz. Tıp alanında ise torna tezgahlarımız ortopedik implantlar ve cerrahi aletler üretmek için kullanılmaktadır. Bu ortaklıklar, güvene ve hassasiyete olan ortak bağlılığa dayanmaktadır.
Ayrıca, makinelerimizin en yeni kesici takımlara optimize edilmesini sağlamak için takım üreticileriyle de iş birliği yapıyoruz. Bu, ortak kesme stratejilerinin geliştirilmesini ve takım ömrünün doğrulanmasını içerir. Ortaklarımızla yakın çalışarak, müşterilerimizin işleme teknolojisindeki en son gelişmelerden faydalanmasını sağlıyoruz.
Sıkça Sorulan Sorular: Mühendisler ve Alıcılar Soruyor
1. Termal dengeleme aslında nasıl çalışıyor? Sadece bir yazılım hilesi mi?
Termal dengeleme bir pazarlama hilesi olmaktan çok uzaktır. Kritik bileşenlerin gerçek termal genleşmesini ölçmek için sıcaklık sensörleri kullanan kapalı devre bir sistemdir. Veriler, takım ucundaki yer değiştirmeyi tahmin eden ve CNC ofsetlerini buna göre ayarlayan bir modele beslenir. Bu, tahmine değil, gerçek fiziğe dayanmaktadır. Aslında, sistemimiz üçüncü taraf testlerle doğrulandığı üzere termal kaymayı %80'e kadar azaltabilir.
2. Derin kuyu tornalamasında titreşimi kontrol etmenin en iyi yolu nedir?
Derin delik tornalama, delme çubuğunun düşük rijitliği nedeniyle titreşime eğilimlidir. Sönümlü bir delme çubuğu kullanmanızı ve kesme parametrelerini optimize etmenizi öneririz. Tornalarımız, özellikle etkili olabilen aktif sönümleme özelliğine sahiptir. Ek olarak, rezonansı önlemek için değişken helis açılı bir takım kullanmayı ve iş mili hızını ayarlamayı düşünün. Bu stratejileri birleştirerek müşterilerimizin derin deliklerde Ra 0,4 değerine ulaşmalarına yardımcı olduk.
3. Uyarlanabilir kontrol gerçekten malzeme sertliğindeki farklılıkları telafi edebilir mi?
Evet, adaptif kontrol, kesme kuvvetlerini izler ve tutarlı talaş yükünü korumak için ilerleme hızlarını gerçek zamanlı olarak ayarlar. Bu, malzemenin beklenenden daha sert olması durumunda, takım aşırı yüklenmesini önlemek için ilerleme hızının azaltıldığı ve daha yumuşak olması durumunda verimliliği korumak için ilerleme hızının artırıldığı anlamına gelir. Sonuç olarak, tutarlı takım ömrü ve parça kalitesi elde edilir. Bununla birlikte, nominal malzeme için optimize edilmiş bir temel programa sahip olmak önemlidir.
4. Tornalarınız ne tür toleranslara ulaşabiliyor?
Standart torna tezgahlarımız ideal koşullarda ±0,005 mm hassasiyete ulaşabilir. Isı dengelemesi ve uygun takımlarla, kritik boyutlarda ±0,0025 mm hassasiyet sağlayabiliriz. Mikron altı toleranslar için, cam ölçekli ve sıcaklık kontrollü ortamlara sahip özel modeller sunuyoruz. Özel gereksinimlerinizi mühendislerimizle görüşmeniz her zaman en iyisidir.
5. Birden fazla makinede tekrarlanabilirliği nasıl sağlıyorsunuz?
Tekrarlanabilirlik, sağlam makine tasarımı ve hassas montajla başlar. Her makineyi kalibre etmek ve konumlandırma doğruluğunu sağlamak için lazer interferometreler kullanıyoruz. Ayrıca, CNC sistemlerimiz makineler arasında paylaşılabilecek telafi verilerini depolar. Birden fazla torna tezgahına sahip müşterilerimiz için, takım ömrü verilerini ve telafi parametrelerini dağıtan ve atölye genelinde tutarlılığı sağlayan merkezi bir sunucu çözümü sunuyoruz.
Sonuç: Hassasiyete Giden Yolunuz
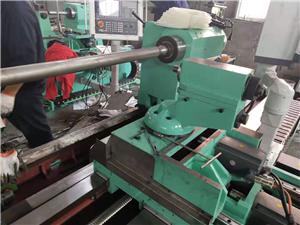
CNC tornalamada hassasiyet bir gizem değil, bir bilimdir. Hassasiyetsizliğin temel nedenlerini anlayarak ve kanıtlanmış çözümleri uygulayarak, tutarlı ve tekrarlanabilir sonuçlar elde edebilirsiniz. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.'de, hassasiyet mücadelesinde size yardımcı olmaya kendimizi adadık. Tornalarımız, en zorlu toleransları karşılamak için gelişmiş termal dengeleme, titreşim kontrolü ve adaptif işleme ile tasarlanmıştır.
Harekete Geçme Çağrısı: Teknik Beyaz Kitabınızı Edinin
Daha derinlemesine bilgi edinmeye hazır mısınız? Detaylı vaka çalışmaları, teknik özellikler ve en iyi uygulamaları içeren kapsamlı teknik raporumuz "CNC Tornalamada Mikron Altı Hassasiyet Elde Etme"yi indirin. Ya da bir uzmanla görüşmeyi tercih ederseniz, özel zorluklarınızı görüşmek üzere satış mühendislerimizle iletişime geçin. Hassasiyeti rekabet avantajınıza dönüştürmenize yardımcı olalım.



