
Tungsten karbür çentikleme neden bu kadar kritik?
giriiş
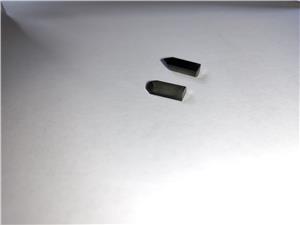
Ohio'daki bir metal presleme fabrikasında saat gece 2. Üretim hattı, beklenen 50.000 vuruşun çok altında, sadece 8.000 vuruştan sonra bir çentik açma ucunun arızalanması nedeniyle durmuş durumda. Bakım ekibi telaş içinde çalışıyor, üretim duruyor ve arıza süresinin maliyeti her dakika artıyor. Yanlış tungsten karbür çentik açma ucu seçildiğinde bu senaryo çok sık yaşanıyor. Peki, bu küçük parça neden bu kadar kritik? Cevap, sertlik, tokluk ve hassasiyetin benzersiz kombinasyonunda yatıyor; bu özellikler doğrudan takım ömrünü, parça kalitesini ve genel karlılığı etkiliyor. Bu blogda, tungsten karbür çentik açma uçlarının teknik detaylarını inceleyeceğiz, yaygın sorunları ortaya çıkaracağız ve bu tür maliyetli arızalardan kaçınmanıza yardımcı olacak uygulanabilir çözümler sunacağız.
Ağrı Noktaları
1. Aşırı Alet Aşınması ve Kısa Alet Ömrü:Yüksek hacimli presleme işlemlerinde, kesici uçlar genellikle erken aşınır. Tipik bir senaryo: dakikada 200 vuruşla çalışan bir ilerlemeli kalıp. Kesici uç hızla aşınırsa, sık sık değiştirilmesi gerekir; her değiştirme 30 dakika duruş süresine neden olur. Maliyet? Duruş süresinin dakikası 100 dolar olduğundan, bu, kesici uç maliyetleri hariç, her değiştirme için 3.000 dolar demektir. Bir yılda bu, yüz binlerce dolarlık verimlilik kaybına yol açabilir. Temel neden genellikle düşük kaliteli karbür veya uygunsuz kaplamadır; bu da aşındırıcı aşınmaya ve kırılmaya neden olur.

2. Zayıf Kenar Kalitesi ve Boyutsal Hassasiyetsizlik:Çentik açma uçlarının keskinliğini koruyamaması durumunda, oluşan çapaklar ve boyut sapmaları montaj sorunlarına yol açar. Örneğin, otomotiv gövde panellerinde 50 mikronu aşan bir çapak, uyum sorunlarına neden olarak yeniden işleme veya hurdaya ayırma gerektirebilir. Elektrik konnektörleri üreten bir firma, tutarsız çentik boyutları nedeniyle %15'lik bir hurda oranı yaşadı ve bu durum yıllık 50.000 dolarlık malzeme israfı ve yeniden işleme maliyetine yol açtı.
3. Öngörülemeyen Arızalar ve Güvenlik Riskleri:Ani kalıp kırılması sadece kalıba zarar vermekle kalmaz, aynı zamanda güvenlik tehlikeleri de oluşturur. Bir ev aletleri üretim tesisinde, meydana gelen feci bir kalıp arızası sonucu parçalar etrafa saçılarak bir operatörün yaralanmasına ve 200.000 dolarlık tıbbi ve tazminat masraflarına ek olarak yasal düzenlemelerden kaynaklanan para cezalarına yol açmıştır. Öngörülemeyen arızalar genellikle yetersiz dayanıklılıktan veya uygulama için uygun olmayan malzeme seçiminden kaynaklanır.
Çözümler
1. Optimize Edilmiş Karbür Kaliteleri ve Kaplamaları:Aşınmayı önlemek için, ince tane boyutu (örneğin, 0,5-0,8 μm) ve sertlik ile tokluk dengesi sağlayan kobalt içeriği (%6-10) ile optimize edilmiş tungsten karbür kalitesine sahip uçlar seçin. PVD yöntemiyle kaplanmış TiAlN veya AlCrN gibi gelişmiş kaplamalar, aşınma direncini artırarak sürtünmeyi azaltır ve takım ömrünü 3 kata kadar uzatır. Örneğin, çok katmanlı kaplamalı bir alt mikron kalite kullanmak, standart kaliteler için 15.000'e karşılık yumuşak çelikte 50.000'den fazla vuruş sağlayabilir.
2. Hassas İmalat ve Kenar Hazırlığı:Uçların dar toleranslarda (±0,005 mm) üretildiğinden ve çapak oluşumunu en aza indirmek için keskin, bilenmiş bir kenara sahip olduğundan emin olun. Gelişmiş taşlama ve kenar bileme (örneğin, 0,02 mm yarıçap) kenar stabilitesini artırır. Elektrik konnektörü üreticisi için, optimize edilmiş kenar geometrisine sahip hassas uçlara geçiş, çapak oluşumunu 20 mikronun altına düşürerek hurda oranını %2'ye indirdi ve yıllık 40.000 dolar tasarruf sağladı.
3. Uygulamaya Özgü Tasarım ve Kalite Kontrolü:Uygulamaya uygun uç tasarımı kullanarak öngörülemeyen arızaları önleyin. Yüksek darbe gerektiren uygulamalar için, dayanıklılık açısından daha yüksek kobalt içeriğine (%10-12) sahip kaliteleri tercih edin. İç kusurlar için ultrasonik test ve boyut kontrolü de dahil olmak üzere titiz bir kalite kontrolü uygulayın. Michigan'daki bir presleme tesisi, uygulamaya özel uçlar ve partiye özel test raporları sağlayan bir tedarikçiyle ortaklık kurarak ani arızaları ortadan kaldırdı ve planlanmamış duruş sürelerini %80 oranında azalttı.
Müşteri Vakaları
Örnek 1: Precision Stamping Inc., ABD– Bu otomotiv tedarikçisi, yüksek mukavemetli çelikte kesici uç aşınmasıyla mücadele ediyordu. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.'nin AlCrN kaplamalı ince taneli karbür kesici uçlarına geçtikten sonra, takım ömrü 10.000 vuruştan 35.000 vuruşa çıktı. Üretim Müdürü John Smith, "Bu kesici uçların tutarlılığı ve dayanıklılığı, arıza sürelerimizi önemli ölçüde azalttı" dedi. Yıllık tasarruf: 150.000 dolar.
Örnek 2: ElektroConnect GmbH, Almanya– Bir bağlantı elemanı üreticisi, %12 hurda oranına neden olan çapak sorunlarıyla karşı karşıyaydı. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., hassas kenar bileme ve özel geometriye sahip uçlar sağladı. Hurda oranı %1,5'e düştü ve yıllık 80.000 € tasarruf sağlandı. Kalite Mühendisi Anna Müller, "Teknik destekleri, tüm çentikleme sürecini optimize etmemize yardımcı oldu" dedi.
Durum 3: Nippon Denki Seisakusho, Japonya– Elektronik üretiminde, tutarsız çentik boyutları montaj hatalarına yol açıyordu. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., ±0,003 mm toleranslı, mikron altı hassasiyetli insertler tedarik ederek %99,8 boyutsal tutarlılık sağladı. Fabrika Müdürü Kenji Tanaka, "Artık çentikle ilgili sıfır hatamız var" dedi. Maliyet düşüşü: Yıllık 5 milyon yen.
Vaka 4: Appliances Ltd., İngiltere– Bir güvenlik olayının ardından, bu cihaz üreticisi güvenilir parçalar arayışına girdi. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., geliştirilmiş dayanıklılığa (%12 Co) ve titiz testlerden geçirilmiş parçalar tedarik etti. 18 ay boyunca hiçbir arıza yaşanmadı. Güvenlik Direktörü David Brown, "Güvenlik ve güvenilirlik her şeyden önemlidir ve bu parçalar bunu sağlıyor" dedi. Tasarruf: Potansiyel arıza süresi ve güvenlik maliyetlerinde 120.000 £.
Vaka 5: AutoParts Brazil, Brezilya– Otomotiv braketlerinin yüksek hacimli preslenmesi uzun takım ömrü gerektiriyordu. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.'nin uçları, önceki tedarikçinin iki katı olan 40.000 vuruş ömrüne sahipti. Operasyon Müdürü Carlos Silva, "Performans olağanüstü ve parça başına maliyet %30 düştü" dedi. Yıllık tasarruf: 200.000 dolar.
Uygulamalar ve Ortaklar
Tungsten karbür çentik açma uçları, otomotiv (gövde panelleri, şasi), elektronik (konnektörler, kablo çerçeveleri), ev aletleri (gövde, braketler) ve havacılık (yapısal bileşenler) gibi çeşitli sektörlerde vazgeçilmezdir. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., dünya çapında önde gelen presleme şirketleri ve kalıp üreticileriyle uzun vadeli ortaklıklar kurmuştur. Örneğin, büyük bir Avrupa kalıp üreticisine yüksek hızlı ilerlemeli kalıplar için özel uçlar tedarik ediyoruz ve uçlarımız birçok Tier 1 otomotiv tedarikçisinin standartlarında belirtilmiştir. Bu ortaklıklar, kaliteye, teknik desteğe ve sürekli iyileştirmeye olan bağlılığımız üzerine kurulmuş olup, müşterilerimizin rekabette önde kalmasını sağlamaktadır.
SSS
S1: Paslanmaz çeliği çentiklemek için hangi karbür kalitesini önerirsiniz?A: Paslanmaz çelik için, %8-10 kobalt içeren ve TiAlN kaplamalı ince taneli (0,6 μm) bir karbür öneriyoruz. Bu, aşınma direnci ve tokluğu dengeleyerek, kenar keskinliğini korurken talaşlanmayı önler. Ağır hizmet uygulamaları için, %12 kobalt içeren daha dayanıklı bir kaliteyi düşünün.
S2: Uygulamam için en uygun uç geometrisini nasıl belirlerim?A: Malzeme kalınlığını, çentik şeklini ve makine hızını göz önünde bulundurun. İnce malzemeler için (<1 mm), use a sharp edge with small hone (0.01-0.02 mm) to minimize burrs. For thick materials (>3 mm'lik daha büyük bir bileme taşı (0,03-0,05 mm) ve güçlendirilmiş kenar, talaşlanmayı önler. Mühendislerimiz, özel parametrelerinize göre ücretsiz danışmanlık hizmeti sunabilir.
S3: Uçlarınız yüksek hızlı baskıda (dakikada 400'ün üzerinde) kullanılabilir mi?A: Evet, uçlarımız yüksek hızlı uygulamalar için tasarlanmıştır. Yüksek dayanıklılığa sahip ve sürtünmeyi azaltan kaplamalı kaliteleri öneriyoruz. Ayrıca, uygun kalıp boşluğu ve soğutma çok önemlidir. Müşterilerimiz uçlarımızı dakikada 600 devirde kullanarak mükemmel sonuçlar elde ediyorlar.
S4: Özel üretim insertler için tipik teslim süresi ne kadardır?A: Standart ürünler 2-3 hafta içinde gönderilir. Özel tasarımlar, karmaşıklığına bağlı olarak genellikle 4-6 hafta sürer. Acil ihtiyaçlar için hızlandırılmış hizmet sunuyoruz.
S5: Partiler arasında tutarlı kaliteyi nasıl sağlıyorsunuz?A: Her aşamada sıkı kalite kontrolü uyguluyoruz: toz denetimi, presleme, sinterleme, taşlama, kaplama ve son kontrol. Her parti sertlik, yoğunluk ve mikroyapı açısından test edilir. Her sevkiyatla birlikte malzeme sertifikaları ve test raporları sağlıyoruz.
Sonuç ve CTA
Tungsten karbür çentik açma uçları küçük olabilir, ancak operasyonunuz üzerindeki etkileri çok büyüktür. Doğru kaliteyi, geometriyi ve tedarikçiyi seçerek, arıza sürelerini önemli ölçüde azaltabilir, kaliteyi artırabilir ve güvenliği geliştirebilirsiniz. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., beklentileri aşan uçlar sunmak için onlarca yıllık uzmanlığını müşteri odaklı bir yaklaşımla birleştiriyor. Kalitesiz uçların verimliliğinizi belirlemesine izin vermeyin. Uygulamanızı görüşmek için bugün satış mühendislerimizle iletişime geçin veya çentik açma için gelişmiş karbür çözümleri hakkındaki teknik raporumuzu indirin. Damgalama hattınızın tüm potansiyelini ortaya çıkarmak için ilk adımı atın.



