
CNC Torna ve Taşlama Makinesi: Tek Kurulumla mı?
Hassas imalatın yüksek riskli dünyasında, verimlilik arayışı çoğu zaman tavizsiz doğruluk talebiyle çatışır. Sertleştirilmiş çelik millerden oluşan bir partinin teslim edileceği bir atölyeyi düşünün. Operatör, CNC torna tezgahında tornalama işlemini zaten gerçekleştirmiştir ve şimdi parçaların son işlem için bir taşlama makinesine aktarılması gerekmektedir. Bu, ikinci bir kurulum, ek işlem ve potansiyel eşmerkezlilik kaybı anlamına gelir. Kaçınılmaz olarak ortaya çıkan soru şudur:CNC tornalama ve taşlama makinesi, mikron düzeyinde hassasiyeti korurken ikinci bir kurulum ihtiyacını gerçekten ortadan kaldırabilir mi?Kısa cevap evet—ancak makine, iki farklı süreci tek bir platformda birleştirmenin doğasında var olan zorlukların üstesinden gelecek şekilde tasarlanmışsa. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.'de bu entegrasyonu yıllarca geliştirdik ve sonuçlar ortada.
Bu blog, tornalama ve taşlama makinelerinin teknik inceliklerini, geleneksel yaklaşımların karşılaştığı sorunları ve modern mühendisliğin bunları nasıl çözdüğünü ele alıyor. Gerçek dünya örneklerini inceleyecek, teknolojileri karşılaştıracak ve üretim kapasitelerini artırmak isteyen mühendisler ve satın alma yöneticileri için uygulanabilir bilgiler sunacağız.

Sorun Noktası 1: Termal Kayma ve Doğruluk Kaybı
Aynı makinede tornalama ve taşlama işlemleri yapıldığında, ısı üretimi kritik bir faktör haline gelir. Tornalama genellikle yüksek malzeme kaldırma oranları içerir ve bu da makine yapısının ve iş parçasının termal genleşmesine neden olan önemli miktarda ısı üretir. Taşlama ise aşırı hassasiyet gerektirir ve termal değişimlere karşı oldukça duyarlıdır. Geleneksel bir düzende, iş parçası işlemler arasında soğur, ancak birleşik bir makinede, tornalamadan kaynaklanan ısı kalıcı olabilir ve taşlama doğruluğunu etkileyebilir. Sonuçlar ciddidir: boyut hataları, kötü yüzey kalitesi ve dar toleranslı uygulamalarda %5'i aşabilen hurda oranları. Yılda 10.000 parça üreten ve birim maliyeti 50 dolar olan bir üretici için, %5'lik bir hurda oranı, yeniden işleme ve gecikmiş teslimatlar hariç, yıllık 25.000 dolarlık kayıplara karşılık gelir.
Dahası, termal kayma gün boyunca parça kalitesinde tutarsızlığa yol açarak operatörlerin sürekli olarak ofsetleri ayarlamasını gerektirir ve genel ekipman verimliliğini (OEE) düşürür. Çok çeşitli, düşük hacimli ortamlarda, bu öngörülemezlik karlılığı aşındırır ve müşteri ilişkilerini zorlar.
Sorun Noktası 2: Katılık, Sınırlamalar ve Sürekli Konuşma
Tornalama ve taşlama işlemlerinin birleştirilmesi, her iki işlemin farklı kuvvetlerini kaldırabilecek bir makine yapısı gerektirir. Tornalama radyal ve eksenel kuvvetler uygularken, taşlama yüksek frekanslı, düşük genlikli kuvvetler içerir ve titreşimlere neden olabilir. Birçok hibrit makine rijitlikten ödün verir ve bu da taşlama sırasında titreşime yol açar. Titreşim sadece yüzey kalitesini bozmakla kalmaz, aynı zamanda taşlama diskinin aşınmasını hızlandırır ve iş parçasına zarar verebilir. Türbin şaftları gibi bileşenlerin 0,4 µm'nin altında Ra değerleri gerektirdiği havacılık gibi sektörlerde titreşim kabul edilemez. Titreşimin maliyeti, artan taşlama diski tüketimini (%30'a kadar daha yüksek), daha yavaş ilerleme hızları nedeniyle daha uzun çevrim sürelerini ve ek parlatma işlemlerine duyulan ihtiyacı içerir.
Ayrıca, yetersiz rijitlik, tornalama sırasında sapmaya neden olarak konik parçalara ve düzeltici taşlama ihtiyacına yol açabilir; bu da entegrasyonun amacını boşa çıkarır. Mühendisler genellikle hafif geçişlere başvururlar, bu da verimliliği düşürür ve çevrim süresini %20-30 oranında artırır.
3. Sorun Noktası: Araçların Birbirine Karışması ve Programlama Karmaşıklığı
Tek bir makinede tornalama ve taşlama işlemlerini entegre etmek, takım tezgahı açısından zorluklar ortaya çıkarır. Takım taretinin hem tornalama takımlarını hem de taşlama disklerini barındırması ve iş alanının güvenli geri çekme ve konumlandırmaya izin vermesi gerekir. Özellikle karmaşık geometrilerin işlenmesinde, taşlama diski ile tornalama takımı veya aynası arasında girişim yaygın bir sorundur. Bu tür işlemlerin programlanması, gelişmiş CAM yazılımı ve her iki işlemin kinematiğini anlayan yetenekli operatörler gerektirir. Öğrenme eğrisi diktir ve hatalar çarpışmalara, maliyetli onarımlara ve arıza sürelerine yol açabilir. Avrupa'daki atölyeler arasında yapılan bir ankette, %40'ı programlama karmaşıklığını tornalama-taşlama teknolojisini benimsemenin önündeki bir engel olarak göstermiştir.
Ayrıca, hibrit makineler için standartlaştırılmış işlem sonrası yazılımların olmaması, programcıların genellikle G-kodunu manuel olarak ayarlamaları gerektiği anlamına gelir; bu da insan hatası riskini artırır ve kurulum sürelerini uzatır. Sonuç olarak, daha uzun teslim süreleri ve daha yüksek işçilik maliyetleri ortaya çıkar; bu da tek kurulumlu işleme yönteminin avantajlarını ortadan kaldırabilir.
Çözümler: Mükemmel Tornalama ve Taşlama Makinesinin Mühendisliği
NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.'de, yenilikçi tasarım ve gelişmiş kontrol teknolojilerinin birleşimiyle bu sorunlara çözüm üretiyoruz. CNC tornalama ve taşlama makinelerimiz, dökme demire göre titreşimleri 10 kat daha iyi sönümleyen, polimer betondan yapılmış rijit ve termal olarak kararlı bir taban üzerine inşa edilmiştir. Bu, hem tornalama hem de taşlama işlemlerinin minimum titreşimle gerçekleştirilmesini ve Ra 0,2 µm'ye kadar yüzey kalitesi elde edilmesini sağlar.
Isı kaymasını önlemek için çift döngülü bir ısı dengeleme sistemi kullanıyoruz. İş mili, freze mili ve taşlama başlığına stratejik olarak yerleştirilmiş çok sayıda sıcaklık sensörü bulunmaktadır. CNC, bu sıcaklıkları sürekli olarak izler ve takım ofsetlerini gerçek zamanlı olarak ayarlayarak, saatlerce süren sürekli çalışmadan sonra bile ±2 µm hassasiyetini korur. Bu sistem, tutarlılığın çok önemli olduğu yüksek hacimli üretimde özellikle etkilidir.
Takım girişimlerini önlemek için makinelerimizde, bağımsız olarak konumlandırılabilen özel bir taşlama mili bulunan benzersiz 12 istasyonlu bir taret bulunur. Bu tasarım, girişim olmadan tornalama ve taşlama takımları arasında hızlı geçişe olanak tanır. Kontrol yazılımı, işleme öncesinde çarpışmaları kontrol eden bir simülasyon modülü içerir ve post-işlemcimiz popüler CAM sistemleri için optimize edilmiştir, bu da programlama süresini %50'ye kadar azaltır.
Aşağıda, geleneksel iki makineli kurulumlar ile entegre tornalama-taşlama çözümümüz arasındaki farkları vurgulayan bir karşılaştırma tablosu bulunmaktadır:
| Bakış açısı | Geleneksel Kurulum | LUCUBRATE Tornalama-Taşlama Makinesi |
|---|---|---|
| Kurulum Süresi | 2-3 saat | 30 dakika |
| Doğruluk (µm) | ±5 | ±2 |
| Hurda Oranı | %3-5 | <%1 |
| Zemin Alanı | 50 m² | 25 m² |
| Programlama Karmaşıklığı | Yüksek (iki program) | Düşük (entegre CAM) |
Müşteri Başarı Hikayeleri
Çözümlerimiz, dünyanın dört bir yanındaki müşterilerimizin operasyonlarını dönüştürdü. İşte birkaç örnek:
Örnek 1: Precision Motors GmbH, Almanya– Bu otomotiv tedarikçisi, mevcut torna ve taşlama makinelerinde termal kayma sorunu yaşıyordu ve bu da şanzıman millerinde %4'lük bir hurda oranına yol açıyordu. LUCUBRATE TG-500 sistemimizi kurduktan sonra, hurda oranını %0,5'e düşürdüler ve işlem süresini %35 azalttılar. Üretim Müdürü Klaus Meier, "Termal dengeleme oyunun kurallarını değiştiriyor," dedi. "Artık güvenle kesintisiz üretim yapabiliyoruz."
Vaka 2: Aero Components Inc., ABD– Havacılık ve uzay hidrolik valfleri üreten bir firma, taşlama sırasında titreşim sorunlarıyla karşılaşıyor ve bu durum 0,6 µm'lik Ra değerlerine ve sık sık taşlama diski bileme işlemlerine yol açıyordu. Makinemizin polimer beton tabanı ve aktif sönümleme sistemi, titreşimi ortadan kaldırarak 0,3 µm'lik Ra değerine ulaşılmasını ve taşlama diski tüketiminin %25 oranında azaltılmasını sağladı. Üretim Mühendisi Sarah Johnson, "Parlatma işlemlerini tamamen ortadan kaldırdık," dedi.
Durum 3: Nippon Seiki Co., Japonya– Hassas rulman üreticisi, sertleştirilmiş çelik halkalar için tek bir kurulum çözümüne ihtiyaç duyuyordu. Tornalama ve taşlama makinemiz, ±1,5 µm toleransı korumalarını ve işleme aşamasındaki iş yükünü %60 oranında azaltmalarını sağladı. Fabrika Müdürü Hiroshi Tanaka, "Tornalama ve taşlamanın entegrasyonu iş akışımızı kolaylaştırdı" dedi.
Vaka 4: Bharat Forge Ltd., Hindistan– Bu büyük dövme firmasının, minimum elle müdahale ile büyük şaftları işlemesi gerekiyordu. Ağır hizmet tipi modelimiz, 2 metreye kadar uzunluktaki parçaları işleyerek kurulum süresini 4 saatten 45 dakikaya indirdi. Operasyon Müdürü Rajesh Kumar, "Yatırımın geri dönüşü altı ay içinde belirginleşti" dedi.
Vaka 5: Precision Engineering Ltd., İngiltere– Tıbbi implantlar konusunda uzmanlaşmış bir atölye, titanyum kemik vidalarının tornalama ve taşlama işlemlerini birleştirmek için makinemizi kullandı. Her iki işlemi de tek bir ortamda programlayabilme özelliği, programlama süresini %50 oranında azalttı ve doğruluğu artırdı. Genel Müdür Emma Watson, "Müşterilerimiz mükemmellik talep ediyor ve LUCUBRATE bunu sağlıyor," dedi.
Uygulamalar ve Ortaklıklar
CNC tornalama ve taşlama makinelerimiz, otomotiv (eksantrik milleri, şanzıman dişlileri), havacılık (türbin milleri, iniş takımı bileşenleri), tıp (implantlar, cerrahi aletler) ve enerji (valf bileşenleri, pompa milleri) dahil olmak üzere çeşitli sektörlerde kullanılmaktadır. Önde gelen bileşen üreticileri ve birinci kademe tedarikçilerle yakın iş birliği içindeyiz. Örneğin, elektrikli araç motor milleri için üretim hatlarına makinelerimizi entegre eden büyük bir Avrupalı otomotiv birinci kademe tedarikçisiyle stratejik bir ortaklığımız bulunmaktadır. Bu ortaklık, katı kalite standartlarını korurken üretim maliyetlerinde %30'luk bir azalma elde etmelerini sağlamıştır.
Ayrıca, yerel destek ve servis sağlamak için dünya çapındaki distribütörler ve makine üreticileriyle çalışıyoruz. Kaliteye olan bağlılığımız ISO 9001 sertifikamız ve CE uyumluluğumuzda kendini göstermekte olup, makinelerimiz 7/24 teknik destek ağıyla desteklenmektedir.
SSS
S1: Tornalama ve taşlama makinelerinizin işleyebileceği maksimum iş parçası boyutu nedir?
A: Standart modellerimiz 1000 mm uzunluğa ve 400 mm çapa kadar olan iş parçalarını işleyebilir. 2000 mm uzunluğa kadar daha büyük boyutlar için özel çözümler mevcuttur.
S2: Taşlama diskinin tornalama aletiyle etkileşime girmemesini nasıl sağlarsınız?
A: Bağımsız eksenlere sahip çift milli bir tasarım kullanıyoruz. Taşlama mili, tornalama alanından uzakta park edilebilen ayrı bir kızağa monte edilmiştir. Kontrol yazılımı, işleme başlamadan önce tüm takım yolunu simüle eden çarpışma önleme algoritmaları içerir.
S3: Makineleriniz 60 HRC'nin üzerindeki sertleştirilmiş malzemeleri taşlayabilir mi?
A: Evet, makinelerimiz yüksek rijitliğe sahip taşlama başlıklarına sahiptir ve 65 HRC'ye kadar sertliğe sahip malzemeleri taşlamak için CBN veya elmas taşlama diskleri kullanabilir. Polimer beton taban, ağır taşlama sırasında stabilite sağlar.
S4: Isı dengeleme sisteminizle ne tür toleranslar elde edilebilir?
A: Termal dengeleme sistemimiz, değişen ortam sıcaklıklarında bile 8 saatlik bir vardiya boyunca ±2 µm hassasiyetle boyutsal doğruluğu korur. Bu, sürekli ölçüm ve geri bildirim yoluyla doğrulanmıştır.
S5: Programlama, ayrı makinelerle karşılaştırıldığında nasıl bir fark gösteriyor?
A: Hem tornalama hem de taşlama döngülerini destekleyen birleşik bir programlama ortamı sunuyoruz. Popüler CAM yazılımları (örneğin, Mastercam, Siemens NX) için geliştirdiğimiz post-işlemci, ayrı makinelerle karşılaştırıldığında programlama süresini %50'ye kadar azaltan optimize edilmiş kod üretir.
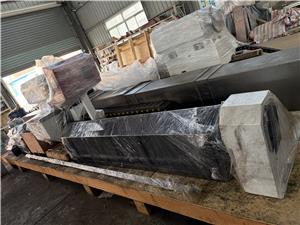
Sonuç ve Eylem Çağrısı
Özetle, NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.'nin CNC tornalama ve taşlama makinesi sadece bir hibrit makine değil; termal kayma, rijitlik ve programlama karmaşıklığı sorunlarını doğrudan ele alan titizlikle tasarlanmış bir çözümdür. İkinci bir kurulum ihtiyacını ortadan kaldırarak, üreticiler benzeri görülmemiş düzeyde doğruluk, verimlilik ve maliyet tasarrufu elde edebilirler. Otomotiv, havacılık veya tıbbi üretim sektörlerinde faaliyet gösteriyor olun, teknolojimiz üretim alanınızı dönüştürebilir.
Tornalama ve taşlama makinelerimizin özel uygulamanıza nasıl fayda sağlayabileceği hakkında daha fazla bilgi edinmek için, kapsamlı teknik raporumuz olan “Tornalama ve Taşlama Teknolojisindeki Gelişmeler: Tek Kurulumda Hassasiyete Yönelik Bir Kılavuz”u indirmenizi öneririz. Alternatif olarak, gereksinimlerinizi görüşmek ve bir demo planlamak için doğrudan satış mühendislerimizle iletişime geçin. Zorlukları rekabet avantajına dönüştürmenize yardımcı olalım.


