
Rulo çentikleme kurulumunuz size maliyet mi çıkarıyor?
Rulo çentikleme kurulumunuz size maliyet mi çıkarıyor?
Şöyle bir senaryo hayal edin: Salı günü öğleden sonra saat 2:15. Ohio'daki bir imalatçı, vardiyanın üçüncü rulo şekillendirilmiş kirişini, çentik 1,2 mm merkezden kaymış olduğu için hurdaya ayırmış. Operatör programın doğru olduğunu iddia ediyor. Bakım teknisyeni ise suçu aletlere atıyor. Üretim müdürü, Cuma günkü sevkiyata yetişmek için gereken fazla mesaiyi yeniden hesaplıyor. Herkes hayal kırıklığına uğramış durumda ve kimse tek bir temel nedeni gösteremiyor.

Bu sahne size tanıdık geliyorsa, başlık sorusunun cevabı neredeyse kesinlikle evettir. Ağır hizmet tipi bir CNC rulo çentikleme ve işaretleme makinesi lüks bir yükseltme değil; öngörülebilir verimlilik ile günlük bir acil durum tatbikatı arasındaki farktır. Basitçe söylemek gerekirse, cevap şudur: mevcut kurulumunuz manuel yerleşime, bağımsız preslere veya ikincil bir işlem olarak yapılan işaretlemeye dayanıyorsa, bu seçimin bedelini her vardiyada hurda, işçilik ve kaybedilen kapasite olarak ödüyorsunuz.
Bu blog, paranın aslında nereye gittiğini, düzgün tasarlanmış bir CNC çentikleme ve işaretleme makinesinin ne gibi farklılıklar yarattığını ve gerçek atölyelerin bu değişimi nasıl ölçtüğünü ayrıntılı olarak ele alıyor. Amaç size bir makine satmak değil. Amaç, net bir karar verebilmeniz için gizli maliyetleri yeterince iyi anlamanıza yardımcı olmaktır.
Sorun Noktası 1: Çentik Hassasiyetinde Kayma ve Hurda
Ağır hizmet tipi rulo şekillendirmede, çentik bir konumlandırma özelliğidir. Çentik yanlışsa, sonraki her şey yanlış olur: bağlantı braketi, kaynak fikstürü, son montaj. Birçok atölye hala ayrı bir pres üzerinde şekillendirme işleminden sonra, sert durdurucular ve manuel ölçüm kullanarak çentik açmaktadır. Bu yaklaşım ilk ve onuncu parçada işe yarar. Ancak iki yüzüncü parçaya gelindiğinde, presteki termal genleşme, durduruculardaki aşınma ve operatör yorgunluğu sapma olarak kendini göstermeye başlar.
Sonuç sadece hurda değil. Yeniden işleme, ayıklama ve artık sürece güvenmediğiniz için her parçayı incelemenin sessiz maliyeti de söz konusu. Görüştüğümüz orta ölçekli bir rulo şekillendirme firması, çentikli profillerde %3,8 hurda oranı tespit etti ve hurdaya çıkan her parça yaklaşık 40 dakika rulo şekillendirme ve taşıma süresine denk geliyordu. Bu hacimde, kötü parçaları değiştirmek için hızlandırılmış nakliye masraflarını hesaba katmadan bile, sadece malzeme ve işçilik maliyeti yılda 90.000 doların üzerindeydi.
Sorun Noktası 2: İkincil Pazarlama İşlemleri ve Darboğazlar
İşaretleme genellikle sonradan düşünülen bir işlem olarak ele alınır. Bir parça çentiklenir, ardından işaretleme istasyonuna taşınır, sonra istifleme için tekrar taşınır. Her hareket bir elleçleme adımıdır ve her elleçleme adımı hasar riski ve bekleme süresi kaynağıdır. Çok çeşitli parçaların bulunduğu ortamlarda, işaretleme istasyonu bir darboğaz haline gelir çünkü her parça değişimi yeni bir şablon, yeni bir kurulum veya müsait olmayabilecek biri tarafından yüklenen yeni bir program gerektirir.
Buradaki maliyet yanıltıcı. Tek bir kalem olarak görünmüyor. İşlemler arasında bekleyen yarı mamul stokları, forklift trafiği ve ay sonundaki fazla mesai olarak karşımıza çıkıyor. Bir fabrika müdürü, işaretlemeyi "kimsenin sahip olmadığı bir işlem" olarak tanımladı ki bu da tam olarak neden pahalı hale geldiğini açıklıyor.
3. Sorun Noktası: Araç Değişimi ve Programlama Karmaşıklığı
Ağır hizmet profilleri küçük parçalar değildir. Kalın ölçülü ve uzun kesitleri işleyen bir rulo çentikleme makinesi sağlam takımlara ihtiyaç duyar ve sağlam takımların değiştirilmesi zaman alır. Değişim iki saat sürdüğünde, planlamacılar bunu önlemek için işleri gruplandırır; bu da stokları şişirir ve teslim sürelerini uzatır. Programlama başka bir katman daha ekler: Makine çevrimdışı CAM ve kodun işlenmesi için bir uzmana ihtiyaç duyuyorsa, basit değişiklikler uzmanı beklemek zorunda kalır.
Bunun sonucunda, rulo şekillendirme hattının kendisi yeterli kapasiteye sahip olsa bile, atölye müşteri değişikliklerine hızlı bir şekilde yanıt veremez hale gelir. Kısıtlama, şekillendirme işleminde değil; çentikleme ve işaretleme kurulumundadır.
Çözüm: Tek Makine, Tek Kurulum, Tek Program
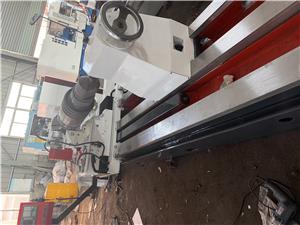
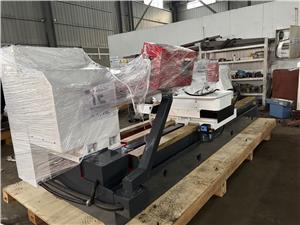
Ağır hizmet tipi CNC rulo çentikleme ve işaretleme makinesi, işlemleri birleştirerek ve konumlandırma adımındaki insan kaynaklı varyasyonu ortadan kaldırarak bu üç sorunu da çözüyor. Mimari önemlidir: kalın teller için boyutlandırılmış rijit bir çerçeve, kapalı döngü geri beslemeli servo tahrikli eksenler ve hem çentikleme hem de işaretlemeyi tek bir programdan yöneten bir kontrol sistemi.
Hassasiyet sapması için çözüm, işlem içi referanslama yöntemidir. Makine, parçayı sert bir durdurma noktasına değil, servo kontrollü bir referans noktasına göre konumlandırır ve çentik kesilmeden önce ölçülen konumu telafi eder. İşaretleme aynı kurulumda yapılır, böylece işaret ve çentik aynı koordinat sistemini paylaşır. Sonuç, operatörün hissine bağlı olmayan tekrarlanabilirliktir.
İşaretleme darboğazı için çözüm, ikincil işlemi tamamen ortadan kaldırmaktır. İşaretleme, ister parça numarası, ister kaynak sembolü veya izlenebilirlik kodu olsun, çentik döngüsünün bir parçası olarak programlanır. Şablon yok, ayrı bir istasyon yok ve kuyruk yok.
Değişim işlemleri için çözüm, hızlı değiştirme özelliğine sahip takımlar ve parametrik programları kabul eden bir kontrol sistemidir. Profil değiştiğinde, operatör programı seçer ve takımı onaylar, makine de gerisini halleder. İki saatlik değişim sürelerinden yirmi dakikanın altına inen atölyeler, toplu iş yapmayı bırakarak stokları azaltır ve teslim sürelerini kısaltır.
Aşağıdaki tablo, geleneksel bir kurulum ile CNC rulo çentikleme ve işaretleme makinesi arasındaki farkı özetlemektedir.
| Faktör | Geleneksel Kurulum | Ağır Hizmet Tipi CNC Rulo Çentikleme ve İşaretleme Makinesi |
|---|---|---|
| Çentik konumlandırma | Sert duruşlar, manuel ölçüm | Kapalı devre geri beslemeli servo referans noktası |
| İşaretleme | İkincil istasyon, şablonlar | Aynı döngüye entegre edilmiş |
| Değişim | 1,5 ila 2 saat | Genellikle 20 dakikadan az sürer. |
| Hurda oranı | %2 ila %5 arası yaygın | Yüzde 1'in altında ulaşılabilir |
| Programlama | Çevrimdışı CAM, uzman bağımlı | Parametrik, operatör tarafından düzenlenebilir |
Müşteri Vakaları
Aşağıdaki örnekler, atölyelerin bu teknolojiyi nasıl uyguladığını göstermektedir. İsimler kurgusaldır, ancak çalışma koşulları ve ölçülen sonuçlar, ağır hizmet tipi rulo şekillendirme ortamlarında bildirilen kazanımları yansıtmaktadır.
Örnek 1: ABD Orta Batı Bölgesi Yapısal Rulo Şekillendirici
Indiana'da yapısal rulo şekillendirme fabrikasının müdürü Dave Kowalski, ağır ölçülü aşıklar üreten bir hatta iki vardiya çalıştırıyordu. Çentik hurdası %4,1 idi. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.'den ağır hizmet tipi bir CNC rulo çentikleme ve işaretleme makinesi kurduktan sonra, hurda oranı üç ay içinde %0,7'ye düştü. Değişim süresi 95 dakikadan 18 dakikaya indi. Dave'in değerlendirmesi: "Sonunda sürece güvendiğimiz için her parçayı incelemeyi bıraktık. Bu bile iki denetçinin başka işler için serbest kalmasını sağladı."
Örnek 2: Alman Otomotiv Tedarikçisi
Baden-Württemberg'de, rulo şekillendirme yöntemiyle koltuk iskeleti bileşenleri üreten bir tedarikçi, her parçada izlenebilirlik işaretlemesine ihtiyaç duyuyordu. İkincil işaretleme istasyonu, model değişiklikleri sırasında bir darboğaz oluşturuyordu. İşaretlemeyi çentikleme döngüsüne entegre ettikten sonra, tedarikçi işlemler arasındaki işleme sürecini %62 oranında azalttı ve parça başına bir tam taşıma adımını ortadan kaldırdı. Satın alma müdürü Anja Fischer şunları belirtti: "İşaretleme artık ayrı bir konu değil. Çentikleme ile birlikte gerçekleşiyor ve veriler aynı kayıtta yer alıyor."
Vaka 3: İngiltere Raf Sistemleri Üreticisi
Batı Midlands'da bulunan bir raf üreticisi, takım değişikliklerinden kaçınmak için işleri toplu halde yapıyordu; bu da özel dikmelerin teslim sürelerini altı haftaya kadar uzatıyordu. Hızlı takım değiştirme ve parametrik programlama sayesinde, takım değiştirme süresi 15 dakikaya düştü ve parti büyüklükleri yarıya indi. Özel siparişlerin teslim süresi 19 güne indi. Operasyon direktörü Mark Ellison şunları söyledi: "Eskiden makineye göre planlama yapıyorduk. Şimdi müşteriye göre planlama yapıyoruz."
Vaka 4: Kanadalı Tarım Ekipmanları Üreticisi
Manitoba'da bir tarım ekipmanı üreticisi, kalın çelik çerçeve raylarını elle çentikliyor ve kaynak sembollerini elle işaretliyordu. Elle işaretleme, sembollerin yanlış okunması nedeniyle yeniden işleme neden oluyordu. Entegre CNC işaretleme, yeniden işleme ihtiyacını tamamen ortadan kaldırdı ve kaynak fikstürü yeniden işleme oranını %34 azalttı. İmalat sorumlusu Renee Tremblay şu yorumu yaptı: "Kaynakçılar artık sembolün hangi yöne baktığını sormayı bıraktılar. Bu, yeniden işleme saatlerini hesaba katana kadar küçük bir rakam gibi görünüyor."
Vaka 5: Avustralyalı Çelik İmalatçısı
Victoria'da ağır hizmet tipi konveyör çerçeveleri üreten bir imalatçı, uzun bölümlerde hassasiyet kaymasıyla mücadele ediyordu. Yeni makinedeki servo referanslama sistemi, çentik konumunu tüm vardiya boyunca artı veya eksi 0,15 mm içinde tuttu. Hurda oranı %3,2'den %0,6'ya düştü ve atölye ayrı bir ayıklama işlemine son verdi. Üretim müdürü Liam O'Connor şunları söyledi: "İnanmadan önce bir ay boyunca ölçüm yaptık. Sapma tamamen ortadan kalkmıştı."
Uygulamalar ve Ortaklıklar
Ağır hizmet tipi CNC rulo çentikleme ve işaretleme makineleri, rulo şekillendirilmiş veya uzun yapısal kesitlerin konumlandırılması ve tanımlanması gereken her yerde kullanılır. Yaygın uygulamalar şunlardır:
Uç çentikli ve parça işaretli yapısal aşıklar ve kirişler; çentik desenleri ve yük etiketleri gerektiren raf dikmeleri ve kirişleri; izlenebilirlik işaretleri gerektiren otomotiv koltuk iskeletleri ve şasi bileşenleri; kaynak sembollü tarım çerçeve rayları; montaj çentikli konveyör ve malzeme taşıma çerçeveleri; ve parti ve izlenebilirlik kodlu güneş paneli montaj rayları.
Bu segmentlerdeki alıcılar genellikle makineleri tekrarlanabilirlik, geçiş süresi ve mevcut rulo şekillendirme hatlarıyla entegrasyon açısından değerlendirir. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., makine konfigürasyonunu profil geometrisine ve üretim hacmine uyarlamak için rulo şekillendirme hattı entegratörleri ve doğrudan imalatçılarla çalışmaktadır. Bileşen ve kontrol tedarikçileriyle uzun vadeli tedarik ilişkileri, toplam sahip olma maliyetini yalnızca satın alma fiyatına göre değil, değerlendiren satın alma ekipleri için önemli olan tutarlı yedek parça bulunabilirliğini destekler.
SSS
S1: Kalın hatlı kesitlerde gerçekçi olarak ne tür bir tekrarlanabilirlik bekleyebiliriz?
Servo referanslama sistemine sahip, düzgün bakımı yapılmış ekipmanlarda, kesit sertliğine ve işleme bağlı olarak, kalın profillerde artı veya eksi 0,15 mm ila 0,25 mm arasında hassasiyet elde edilebilir. Buradaki kilit nokta, sabit bir durdurucuya güvenmek yerine, işlem sırasında referanslama yapmaktır. Bir demo parçası değil, gerçek profiliniz üzerinde bir kapasite çalışması isteyin.
S2: Entegre işaretleme, derin veya kavisli yüzeylerde nasıl bir performans sergiler?
İşaretleme teknolojisi, yüzey koşullarına ve derinlik gereksinimine göre seçilir. Ağır hizmet uygulamalarında, işaretleme başlığı programlanmış yüzey konturunu takip eder ve kontrol mekanizması mesafeyi telafi eder. Profilinizde önemli bir eğrilik varsa, sevkiyat öncesinde işaretleme stratejisinin doğrulanması için spesifikasyon sırasında örnek bölümler sağlayın.
S3: Takım tezgahları da dahil olmak üzere gerçek geçiş süresi ne kadardır?
Önceden ayarlanmış sıkıştırma özelliğine sahip hızlı değiştirme takımları, bir profil ailesi için değiştirme süresini genellikle 15 ila 25 dakikaya indirir. Asıl değişken, operatörün aşinalığıdır. Çoğu atölye, birkaç haftalık üretimden sonra en düşük süreye ulaşır. Kabul sürecinin bir parçası olarak kendi takımlarınızla bir değiştirme gösterimi yapmanızı öneririz.
S4: Makine mevcut üretim hattımız ve MES sistemimizle entegre olabilir mi?
Evet. Kontrol ünitesi, hat bağlantısı ve üretim verileri için standart endüstriyel protokolleri destekler. MES entegrasyonu için pratik yaklaşım, parça sayısı, program kimliği ve çentik pozisyonu kayıtları gibi ihtiyaç duyduğunuz veri noktalarını tanımlamak ve bunları devreye alma sırasında doğrulamaktır. Yazılı bir arayüz spesifikasyonu olmadan tam entegrasyon varsaymaktan kaçının.
S5: Beş yıl boyunca bakım işlemleri aslında nasıl bir görünüm alacak?
Beklenen bakım işlemleri arasında takım tezgahlarındaki normal aşınma parçaları, servo eksenlerinin periyodik kalibrasyon doğrulaması ve standart yağlama yer almaktadır. Maliyeti en çok artıran unsur yedek parça tedarik süresidir; bu nedenle satın alma departmanı yerel veya bölgesel parça bulunabilirliğini teyit etmeli ve teklifle birlikte önerilen yedek parça listesini talep etmelidir.
Sonuç ve Eylem Çağrısı
Eğer rulo çentikleme kurulumunuz manuel konumlandırmaya, ayrı işaretleme istasyonlarına ve uzun geçiş sürelerine bağlıysa, maliyet gerçek ve tekrarlayan bir maliyettir. Ağır hizmet tipi bir CNC rulo çentikleme ve işaretleme makinesi, hassasiyeti operatör hissinden bağımsız hale getirerek ve ikincil işaretleme işlemini tamamen ortadan kaldırarak ekonomik dengeyi değiştirir. Yukarıdaki örnekler bunun pratikte nasıl göründüğünü göstermektedir: %1'in altında hurda oranı, 20 dakikanın altında geçiş süreleri ve haftalar yerine günlerle ölçülen teslim süreleri.
Bunu kendi profillerinizle karşılaştırmak istiyorsanız, bir satış görüşmesi yerine teknik bir inceleme yapmanız gerekir. Ağır hizmet tipi rulo çentikleme ve işaretleme teknik teknik belgesini isteyin veya bölümünüzle ilgili bir yetenek çalışması hakkında bir satış mühendisiyle görüşmek isteyin. Profil çizimlerinizi ve mevcut hurda verilerinizi yanınızda getirin. Bu şekilde görüşme daha faydalı olacaktır.



