
CNC Tornalama Makinelerinin Hassasiyeti Neden Bu Kadar Kritik?
giriiş
Yüksek hassasiyetli bir havacılık bileşenini, örneğin ±0,005 mm tolerans dahilinde olması gereken bir titanyum türbin kanadını düşünün. Bir gün, CNC torna tezgahınız 0,02 mm sapmayla parçalar üretmeye başlar. Tüm parti hurdaya çıkarılır, bu da 50.000 dolarlık malzeme kaybına ve kritik bir teslimatın gecikmesine neden olur. Bu senaryo, işleme dünyasında çok yaygındır ve neden önemli olduğunu vurgular.CNC tornalama makinesinin hassasiyetiBu sadece bir teknik şartname değil, operasyonunuzun can damarıdır. Bu blogda, doğruluğu etkileyen kritik faktörlere derinlemesine ineceğiz, gerçek dünyadaki sorunları ve çözümleri paylaşacağız ve tutarlı, yüksek hassasiyetli sonuçlar elde etmenize yardımcı olacak uygulanabilir bilgiler sunacağız. İster mühendis olun ister satın alma müdürü, bu incelikleri anlamak size zaman, para ve itibar kazandırabilir.
Ağrı Noktaları
1. Termal Deformasyon: Sessiz İsabet Katili

Yüksek hızlı tornalamada, iş mili ve taret önemli miktarda ısı üretir. Uygun termal dengeleme yapılmadığında, makine yapısı genleşir ve boyut kaymasına neden olur. Örneğin, 4000 rpm'de çelik parçalar işleyen bir müşteri, 6 saatlik bir çalışma süresi boyunca parça çapında 0,015 mm'lik bir artış gözlemledi. Sonuç: tolerans dışı parçalar, yeniden işleme ve hurda oranlarının %8'e yükselmesi. Maliyet etkisi mi? Orta ölçekli bir atölye, termal kaynaklı hatalar nedeniyle yıllık 120.000 dolar kaybetti.
2. Takım Aşınması ve Tutarsız Yüzey İşlemesi
Takımlar aşındıkça kesme kuvvetleri artar, bu da titreşime ve kötü yüzey kalitesine yol açar. Paslanmaz çelik 316 ile ilgili bir örnekte, bir atölye 30 dakikalık sürekli kesimden sonra Ra değerlerinin 0,8 µm'den 2,5 µm'ye düştüğünü deneyimledi. Bu durum, ilerleme hızını yavaşlatmalarına ve verimliliği %25 oranında düşürmelerine neden oldu. Gizli maliyet: ekstra takım değişimleri, artan denetim süresi ve potansiyel müşteri reddi.
3. Titreşim ve Zayıf Rijitlik
Hafif makine tabanları veya yetersiz sönümleme, ağır kesimler sırasında titreşime neden olabilir. Büyük çaplı alüminyum parçaları işleyen bir müşteri, titreşim izleri ve takım kırılmasıyla karşılaştı ve bu da %15'lik bir hurda oranına yol açtı. Temel neden, taretteki yetersiz rijitlikti. Maliyet etkisi: yılda 80.000 dolarlık üretim kaybı ve takım maliyeti.
Çözümler
1. Gelişmiş Termal Dengeleme ve Soğutma
Termal deformasyonla mücadele etmek için, modern CNC torna tezgahları gerçek zamanlı termal dengeleme sensörleri ve sıvı soğutmalı bilyalı vidalar kullanır. Örneğin, NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., kritik noktalara sıcaklık sensörleri entegre eder ve takım ofsetlerini dinamik olarak ayarlamak için bir dengeleme algoritması kullanır. Bu, 8 saatlik bir vardiya boyunca termal kaymayı 0,005 mm'den daha azına düşürür. Ek olarak, iş mili yağ soğutucuları sabit sıcaklıkları koruyarak tutarlı doğruluk sağlar.
2. Takım Ömrü Yönetimi ve Uyarlanabilir Kontrol
Takım aşınma sensörleri ve adaptif kontrol sistemlerinin uygulanması, kesme kuvvetlerine bağlı olarak ilerleme hızını ve devir sayısını otomatik olarak ayarlayabilir. İş mili yükünü ve titreşimini izleyerek, makine takım aşınmasını tahmin edebilir ve kalite düşmeden önce operatörleri uyarabilir. Örneğin, bir atölye Renishaw takım ayarlayıcısı ve adaptif kontrol kullanarak takım kaynaklı hurda miktarını %70 oranında azaltmış ve takım ömrünü %20 oranında uzatmıştır.
3. Geliştirilmiş Yapısal Rijitlik ve Sönümleme
Makine yatağı ve taret tasarımını optimize etmek için sonlu eleman analizi (FEA) kullanmak çok önemlidir. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., yüksek sönümleme kapasitesine sahip dökme demir kullanır ve taretini nervürlü yapılarla güçlendirir. Bu, ağır kesimler sırasında titreşimi en aza indirir ve sert malzemelerde bile 0,4 µm'nin altında Ra değerleri elde edilmesini sağlar. Ayrıca, ön yüklemeli doğrusal kılavuz raylar, düzgün hareket sağlar ve titreşimi azaltır.
Müşteri Vakaları
Vaka 1: Almanya'da Hassas Tıbbi Bileşenler
Stuttgart'taki MedTech Precision GmbH'de Üretim Müdürü olan Bay Klaus Müller, titanyum kemik vidalarının işlenmesinde zorluk yaşıyordu. Gerekli tolerans ±0,01 mm idi, ancak eski makineleri yalnızca ±0,03 mm tolerans sağlayabiliyordu ve bu da %12'lik bir hurda oranına neden oluyordu. Termal kompanzasyonlu bir LUCUBRATE CNC torna tezgahına geçtikten sonra, sürekli olarak ±0,005 mm tolerans elde ettiler. Hurda oranı %1,5'e düştü ve yıllık 150.000 € tasarruf sağlandı. Klaus şu yorumu yapıyor:“Bu makinenin termal kararlılığı olağanüstü. Artık sabah ve öğleden sonraki sıcaklık değişimleri konusunda endişelenmiyoruz.”
Vaka 2: ABD'deki Otomotiv Şaftları
Detroit'teki DriveLine Components şirketinde, Bay James Carter, sertleştirilmiş çelik milleri işlerken sık sık takım kırılmasıyla karşılaşıyordu. Bu arıza sürelerinin saatlik maliyeti 5.000 dolardı. LUCUBRATE'in çözümü, yüksek rijitliğe sahip bir taret ve adaptif kontrol içeriyordu. Takım ömrü %30 arttı ve arıza süreleri %40 azaldı. James şöyle diyor:“Titreşim sönümleme, oyunun kurallarını tamamen değiştirdi. Operatörlerimiz artık güvenle, tamamen otomatik işleme yapabiliyorlar.”
Vaka 3: Fransa'da Havacılık ve Uzay Burçları
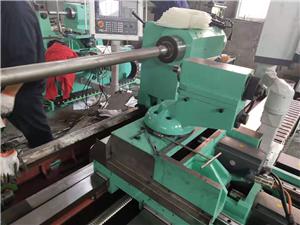
Toulouse'daki AeroTech Solutions'da Satın Alma Müdürü olan Bayan Sophie Laurent, Ra 0,8 µm yüzey kalitesine sahip Inconel 718 burçları işlemek zorundaydı. Önceki makineleri Ra 1,6 µm üretiyordu ve ek parlatma gerektiriyordu. LUCUBRATE'in optimize edilmiş takım ve soğutma sıvısı beslemesine sahip makinesi, doğrudan makineden Ra 0,6 µm elde etti. Teslim süresi %20 azaldı. Sophie şu yorumu yapıyor:"İkincil bir operasyonu tamamen ortadan kaldırdık ve yılda 200.000 € tasarruf sağladık."
Vaka 4: Kanada'da Petrol ve Gaz Vanaları
Edmonton'daki PetroValve Inc. şirketinde çalışan Bay David Thompson, büyük çift yönlü paslanmaz çelik vana gövdelerini işliyordu. Titreşim sürekli bir sorundu ve %15 hurda oranına neden oluyordu. LUCUBRATE, ağır nervürlü bir yatağa ve özel bir sönümleme sistemine sahip bir makine sağladı. Hurda oranı %3'e düştü ve çevrim süresi %18 iyileşti. David şunları söylüyor:“Bu makinenin sağlamlığı, kesintili kesimleri başka hiçbir makinenin yapamadığı kadar iyi bir şekilde hallediyor. Operatörlerimiz çok memnun.”
Vaka 5: Japonya'daki Elektronik Konnektörler
Tokyo'daki ElectroParts Co. şirketinde mühendis olarak çalışan Bayan Yuki Tanaka, ±0,008 mm toleransla pirinç konektörler üretiyordu. Isıl genleşme sık sık ayarlama gerektiriyordu. LUCUBRATE'in termal dengeleme sistemi, makinenin hassasiyetini ±0,003 mm'de tutarak ayarlama sıklığını %80 azalttı. Yuki şöyle diyor:"Artık gece boyunca gözetimsiz çalıştırıyoruz ve sabahın ilk bölümü her zaman tolerans sınırları içinde kalıyor."
Uygulamalar ve Ortaklıklar
CNC torna tezgahları, otomotiv, havacılık, tıp ve elektronik gibi sektörlerde hayati öneme sahiptir. Özel uygulamalar arasında motor milleri, hidrolik valfler, kemik vidaları ve elektrik konektörlerinin işlenmesi yer almaktadır. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., Avrupa ve Kuzey Amerika'daki büyük distribütörlerle uzun vadeli ortaklıklar kurmuştur.Hassas Alet Tedarikçisi (Almanya)VeGelişmiş Talaşlı İmalat Çözümleri (ABD)Bu ortaklar, müşterilerinin katı gereksinimlerini karşılamak için LUCUBRATE'in makinelerine güveniyor. LUCUBRATE, bu distribütörlerle yakın işbirliği yaparak yerel destek ve hızlı teslimat sağlıyor ve yüksek hassasiyetli CNC torna makinelerinin güvenilir bir tedarikçisi olarak itibarını güçlendiriyor.
SSS
S1: CNC torna tezgahında termal dengeleme aslında nasıl çalışır?
Termal dengeleme, iş mili, bilyalı vidalar ve yatak üzerine yerleştirilen sıcaklık sensörlerini kullanır. Bir kontrol algoritması beklenen genleşmeyi hesaplar ve takım ofsetini veya NC programını gerçek zamanlı olarak otomatik olarak ayarlar. Bu, sıcaklık değişimlerine rağmen iş parçasının tolerans dahilinde kalmasını sağlar. Gelişmiş sistemler hem doğrusal hem de açısal hataları telafi edebilir.
S2: Modern bir CNC torna tezgahıyla elde edilebilecek tipik hassasiyet nedir?
Üst düzey makineler ±0,002 mm konumlandırma hassasiyeti ve ±0,001 mm tekrarlanabilirlik sağlayabilir. Bununla birlikte, gerçek parça hassasiyeti, takım, malzeme ve çevresel koşullara bağlıdır. Uygun termal dengeleme ve sağlam yapı ile birçok malzeme için ±0,005 mm'lik tutarlı toleranslar gerçekçidir.
S3: Ağır tornalama işlemleri sırasında titreşimi nasıl azaltabilirim?
Makinenin yüksek sönümleme özelliğine sahip rijit bir yapıya sahip olmasını sağlayarak, dengeli takım tutucular kullanarak ve uygun kesme parametreleri seçerek titreşim en aza indirilebilir. Ayrıca, aktif sönümleme sistemleri ve önceden yüklenmiş lineer kılavuzlar da yardımcı olur. Taret ve aynanın düzenli bakımı da titreşim kaynaklarını azaltır.
S4: Zaman içinde doğruluğu korumak için başlıca bakım görevleri nelerdir?
Doğrusal ölçeklerin düzenli kalibrasyonu, aşınmış kılavuz yolların kontrol edilmesi ve değiştirilmesi ve uygun yağlamanın sağlanması çok önemlidir. Termal kompanzasyon sensörleri yılda bir kez kalibre edilmelidir. Ayrıca, makineyi temiz tutun ve iş mili salınımını izleyin. Üretici tarafından önerilen önleyici bakım programı uygulanmalıdır.
S5: Bir CNC torna tezgahı, yüksek hacimli üretim ortamında doğruluğunu koruyabilir mi?
Evet, otomatik takım aşınma telafisi, proses içi ölçüm ve sağlam termal yönetim gibi özelliklerle. Çift soğutma sistemli ve talaş konveyörlü makineler gibi sürekli çalışma için tasarlanmış makineler, yüksek hacimli üretimde avantaj sağlar. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. gibi güvenilir bir üreticiyle ortaklık kurmak, dayanıklılık ve hassasiyet için üretilmiş bir makineye sahip olmanızı sağlar.
Sonuç ve Eylem Çağrısı
CNC tornalamada hassasiyet bir lüks değil, bir zorunluluktur. Isıl deformasyondan takım aşınmasına kadar zorluklar gerçektir, ancak doğru teknoloji ve uzmanlıkla bunların üstesinden gelinebilir. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., çok sayıda müşterisinin benzeri görülmemiş bir hassasiyet elde etmesine, hurda miktarını azaltmasına ve karlılığı artırmasına yardımcı olmuştur. Hassasiyet sorunlarıyla karşılaşıyorsanız veya işleme yeteneklerinizi yükseltmek istiyorsanız, kapsamlı teknik raporumuzu indirmenizi öneririz.“CNC Tornalama İşleminde Mikron Altı Hassasiyete Ulaşma”Veya kişiselleştirilmiş bir danışmanlık için satış mühendislerimizle iletişime geçin. Doğruluk konusunda darboğaz yaşamanıza izin vermeyin—bugün harekete geçin ve üretim alanınızı dönüştürün.


