CNC ile Çentik Açma ve İşaretleme Sizin Darboğazınız mı?
Çok çeşitli, düşük hacimli metal işleme atölyelerinden herhangi birine girdiğinizde muhtemelen aynı manzarayla karşılaşırsınız: bir operatör, elinde kumpaslarla, manuel çentikleme istasyonunun üzerinde eğilmiş, bir işaretleyiciyle yerleşim çizgileri çiziyor. Yakındaki hurda kutusu her şeyi anlatıyor—bükülmüş artık parçalar, yanlış delinmiş braketler ve ilk ürün denetiminden geçemeyen parçalar. Bu size tanıdık geliyorsa, yalnız değilsiniz. Darboğaz ekibinizin becerisi değil; süreçtir.CNC rulo çentikleme ve işaretleme makineleriBu teknoloji, hassas çentikleme ve işaretlemeyi tek bir otomatik geçişte birleştirerek bu darboğazı ortadan kaldırmak üzere tasarlanmıştır. Peki, bu teknoloji gerçekten işe yarıyor mu? Kısaca: evet—doğru şekilde belirtilip entegre edildiğinde. Bu blog, teknik gerçekleri, yatırım getirisini (ROI) etkileyen faktörleri ve kaçınılması gereken tuzakları ele alarak, manuel istasyonu tamamen emekliye ayırmanın zamanı gelip gelmediğine karar vermenize yardımcı olmayı amaçlamaktadır.
Geleneksel çentikleme ve işaretleme yöntemlerinin size sandığınızdan daha fazla maliyete yol açmasının nedenleri
Şimdi daha detaylı konuşalım. Geleneksel çentikleme ve işaretlemedeki sıkıntılar sadece hızla ilgili değil; tüm üretim zincirinize yayılıyor. İşte dünya çapındaki üreticilerde yankı uyandıran üç senaryo.
Sorun Noktası 1: Çok Çeşitli Üretimlerde Kalite Tutarsızlığı ve Yeniden İşleme
Haftada 200 farklı braket varyantı üretiyorsanız, manuel yerleşim ve çentikleme değişkenliğe yol açar. Bir operatörün işaretleme çizgisi 0,5 mm kayabilir; bir çentikleme kalıbı düzensiz aşınabilir. Sonuç: uymayan parçalar, zorlama gerektiren montajlar ve kar marjını azaltan yeniden işleme. Tipik bir atölyede, manuel yöntemlerle %3-5 oranında yeniden işleme yaygındır ve her yeniden işlenmiş parça, orijinal işleme süresinin 2-3 katına mal olabilir. Müşteri teslim tarihlerini karşılamak için hızlandırılmış sevkiyatı da eklediğinizde, gerçek maliyet katlanarak artar.
Sorun Noktası 2: Nitelikli İşgücü Kıtlığı ve Eğitim Maliyetleri
Karmaşık çizimleri okuyabilen, bükme paylarını hesaplayabilen ve manuel çentikleme makinesini kurabilen operatörler bulmak giderek zorlaşıyor. Yeni bir çalışanın yetkinlik kazanması genellikle 6-12 ay sürüyor. Bu süre zarfında hurda oranları yükseliyor ve kıdemli operatörler üretim yapmak yerine saatlerce mentorluk yapıyor. Batı Avrupa ve Kuzey Amerika gibi, yetenekli makinistlerin emekli olma oranının yerlerine yenilerinin gelmesinden daha yüksek olduğu bölgelerde, bu bilgi kaybı stratejik bir risk oluşturuyor.
3. Sorun Noktası: Verimlilik Sınırı ve Gizli Maliyetler
Elle çentikleme ve işaretleme ardışık işlemlerdir. Operatör bir parçayı işaretler, çentikleme makinesine taşır, hizalar, çentikler ve ardından işlemi tekrarlar. Dört çentik ve altı işaretleme gerektiren bir parça için, işlem süresi kolayca 5 dakikayı aşabilir. Saatte 65 dolarlık ek işçilik ücretiyle, bu sadece doğrudan işçilik maliyeti olarak parça başına 5 dolardan fazla bir maliyet anlamına gelir; makine arıza süresi, fikstür kurulumu ve denetimi hesaba katmadan önce bile. Sipariş hacimleri dalgalandığında, bu sabit işçilik maliyeti kar marjını ciddi şekilde düşürür.
CNC Rulo Çentikleme ve İşaretleme Çözümü: Üretim Hızında Hassasiyet
CNC çentikleme ve işaretleme makineleri, bu sorunları kökünden çözüyor. Servo tahrikli çentikleme başlıklarını programlanabilir işaretleme üniteleriyle entegre ederek (hepsi CNC arayüzü üzerinden kontrol ediliyor), bu makineler manuel, hataya açık bir süreci tek bir otomatik iş akışına dönüştürüyor.
Çalışma Prensibi: Teknik Genel Bakış
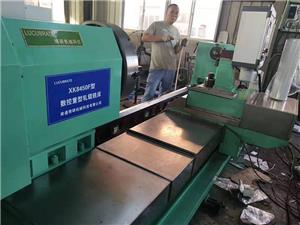
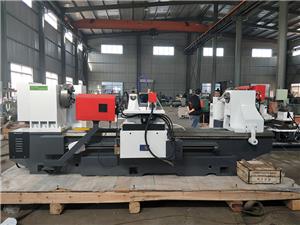
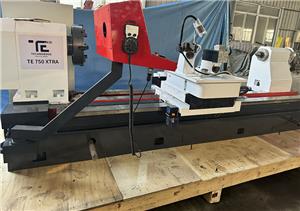
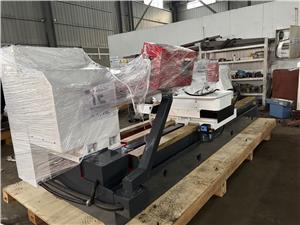
Sistemin kalbinde, hassas doğrusal kılavuzlar üzerine monte edilmiş bir çentikleme başlığı ve bir işaretleme başlığını destekleyen sağlam bir çerçeve bulunur. İş parçası, ±0,05 mm tekrarlanabilirlik ile malzemeyi sıkıştıran ve konumlandıran servo tahrikli silindirlerden geçirilir. CNC kontrol ünitesi, bir DXF dosyasını veya doğrudan giriş koordinatlarını okur ve ardından operatör müdahalesi olmadan çentikleme ve işaretleme yollarını yürütür. Çentikleme, sertleştirilmiş takım çeliğinden yapılmış bir zımba ve kalıp seti ile yapılırken, işaretleme malzeme ve izlenebilirlik gereksinimlerine bağlı olarak çizme, mürekkep püskürtme veya nokta vuruşu ile yapılabilir. Yuvarlama hareketi, bobin beslemeli veya önceden kesilmiş levhaların sürekli işlenmesine olanak tanıyarak, yüksek çeşitlilikte üretim için idealdir.
Birinci Sorun Noktasına Çözüm: Kapalı Döngü Doğruluğu ile Yeniden İşlemeyi Ortadan Kaldırın
Manuel yerleştirmeyi ortadan kaldırarak, makine insan kaynaklı değişkenliği ortadan kaldırır. Her çentik ve işaret, dijital programa göre yerleştirilir ve kodlayıcılardan gelen konum geri bildirimi, ilk parçanın ve bininci parçanın aynı olmasını sağlar. Uygulamada, müşteriler yeniden işleme oranlarının %4'ten %0,5'in altına düştüğünü bildiriyor. Ayda 10.000 parça üreten bir atölye için bu, 350 daha az yeniden işlenmiş parça anlamına gelir ve işçilik ve malzeme maliyetlerinde binlerce dolar tasarruf sağlar.
2. Sorun Noktasına Çözüm: Sonucu Değil, İşlemin Becerisini Azaltın
CNC rulo çentikleme ve işaretleme ile operatörün rolü, yetenekli yerleşimden makine bakımına dönüşür. Eğitim süresi aylardan günlere iner. Makinenin sezgisel arayüzü ve yerleşik yerleştirme algoritmaları, yeni bir çalışanın bile bir program yükleyip uyumlu parçalar üretebileceği anlamına gelir. Bu, yalnızca işgücü kıtlığını hafifletmekle kalmaz, aynı zamanda kıdemli personelin programlama ve kalite güvencesi gibi daha yüksek değerli görevlere odaklanmasını sağlar.
3. Sorun Noktası Çözümü: Verimlilik Sınırını Aşmak
İşlem süreleri önemli ölçüde kısalıyor. Manuel olarak 5 dakika süren bir parça, çentikleme ve işaretleme dahil olmak üzere genellikle 60 saniyeden daha kısa sürede tamamlanabiliyor. Döner besleme, sürekli işlemeye olanak tanıyor ve hızlı değiştirme sistemleri sayesinde takım değişimleri en aza indiriliyor. Sonuç olarak, ek alan veya vardiya artışı olmadan verimlilikte 3-5 kat artış sağlanıyor. Dahası, makinenin enerji tüketimi optimize ediliyor; servo motorlar, sürekli çalışan hidrolik preslerin aksine, yalnızca hareket halindeyken güç tüketiyor.
Karşılaştırma: Manuel ve CNC Yöntemleriyle Çentik Açma ve İşaretleme
| Metrik | Manuel Çentikleme ve İşaretleme | CNC Rulo Çentikleme ve İşaretleme |
|---|---|---|
| Parça başına çevrim süresi (4 çentik, 6 işaret) | 5-7 dakika | 45–90 saniye |
| Yeniden işleme oranı | %3-5 | <0.5% |
| Operatör becerisi gereklidir. | Yüksek seviye (6-12 ay eğitim) | Düşük seviye (1-2 haftalık eğitim) |
| Yeni parça için kurulum süresi | 15-30 dakika | 2-5 dakika (program hatırlama) |
| Malzeme atığı | %2–4 | <%1 |
Müşteri Başarı Öyküleri: Bölgeler Genelinde Kanıtlanmış Sonuçlar
Rakamlar hikayeyi anlatır, ancak bağlam önemlidir. İşte NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. tarafından tedarik edilen CNC rulo çentikleme ve işaretleme teknolojisiyle operasyonlarını dönüştüren dört imalatçı örneği.
Örnek 1: Heinrich Weber GmbH, Almanya – Otomotiv Braketleri
Bavyera'da ikinci kademe otomotiv tedarikçisi olan Heinrich Weber, 120 adet braket varyantından oluşan bir ürün ailesinde %6'lık yeniden işleme oranıyla mücadele ediyordu. LUCUBRATE CNC rulo çentikleme ve işaretleme makinesini kurduktan sonra, yeniden işleme oranı %0,3'e düştü ve parça başına işlem süresi 6,2 dakikadan 1,1 dakikaya indi. Üretim Müdürü Klaus Richter, "Makine, sadece hurda azalması sayesinde 14 ayda kendini amorti etti," diyor. "Operatörlerimiz artık yerleşim düzenine değil, kalite kontrollerine odaklanıyor."
Vaka 2: Precision Fab Inc., ABD – HVAC Bileşenleri
Ohio merkezli Precision Fab, 25 adet kadar küçük partiler halinde havalandırma bağlantı parçaları üretiyor. Manuel çentikleme, üretimlerini vardiya başına 800 parçayla sınırlayan bir darboğazdı. LUCUBRATE sistemiyle artık vardiya başına 2400 parça üretebiliyorlar ve yeni profiller için kurulum süresi 3 dakikanın altında. Sahibi Sarah Jenkins, "Eskiden fiyatı karşılayamadığımız için reddettiğimiz işlere artık teklif veriyoruz," diyor. "Makine bize rekabet avantajı sağladı."
Örnek 3: Metalform Srl, İtalya – Mimari Paneller
Dekoratif paslanmaz çelik paneller üreten Metalform firması, izlenebilirlik için hassas işaretlemeye ihtiyaç duyuyordu. Manuel çizme yöntemi tutarsız ve yavaştı. Nokta vuruşlu işaretleme özelliğine sahip LUCUBRATE makinesi, işaretleme süresini %80 oranında azalttı ve işaretleme hatalarını tamamen ortadan kaldırdı. Kalite Müdürü Marco Bianchi, "Müşterilerimiz her panelde tam izlenebilirlik talep ediyor," diyor. "Artık bunu garanti edebiliyoruz ve bunu gerektiren sözleşmeler kazandık."
Örnek 4: Nordic Steel AB, İsveç – Ağır Makine Muhafazaları
Nordic Steel, kalın sac levhalarda manuel çentikleme hataları nedeniyle %12'lik bir hurda oranıyla karşı karşıyaydı. LUCUBRATE CNC rulo çentikleme ve işaretleme makinesini bobin besleme hattıyla entegre ettikten sonra, hurda oranı %0,8'e düştü ve malzeme kullanım oranı %7 arttı. Operasyon Direktörü Erik Lund, "Yatırımın geri dönüşü tartışılmazdı; yatırımı 11 ayda geri kazandık," diyor. "Makinenin güvenilirliği olağanüstü; iki yıldır planlanmamış arıza süremiz sıfır."
Uygulamalar ve Ortaklıklar: Hassasiyetin Vazgeçilmez Olduğu Alanlar
CNC rulo çentikleme ve markalama makineleri, doğruluk, hız ve izlenebilirliğin bir araya geldiği uygulamalarda üstün performans gösterir. Başlıca sektörler şunlardır:
- Otomotiv:Boyutsal tutarlılığın kritik önem taşıdığı braketler, şasi bileşenleri ve egzoz parçaları.
- Isıtma, havalandırma ve klima (HVAC):Yüksek hacimli, az çeşitlilikte üretim gerektiren havalandırma bağlantı parçaları, flanşlar ve askılar.
- Mimari Metal:Dekoratif paneller, kaplamalar ve korkuluklar gibi işaretlemelerin göze batmayan ancak kalıcı olması gereken yerlerde kullanılır.
- Ağır Makineler:Kalın malzemelerden yapılmış muhafazalar, koruyucular ve yapısal parçalar.
- Elektrik Muhafazaları:Üzerinde bileşen kimliklerini belirten işaretlemeler bulunan arka plakalar ve montaj panelleri.
NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., önde gelen bobin işleme ekipmanı üreticileri ve malzeme tedarikçileriyle ortaklıklar kurarak mevcut hatlara sorunsuz entegrasyon sağlamaktadır. Örneğin, makinelerimiz büyük bobin besleme sistemleriyle uyumludur ve imalatçıların malzemeyi doğrudan bobinden işlemesine olanak tanıyarak kesme adımlarını ortadan kaldırır ve maliyeti daha da düşürür. Bu ortaklıklar sadece teknik değil; kalite ve kesintisiz çalışma sürelerine yönelik ortak taahhütlere dayanmaktadır ve Avrupa ve Kuzey Amerika'da 24 saatten kısa sürede yanıt sürelerini garanti eden ortak servis anlaşmaları içermektedir.
Sıkça Sorulan Sorular: Mühendisler ve Satın Alma Yöneticileri Gerçekten Ne Soruyor?
1. Makine hangi malzemeleri ve kalınlıkları işleyebilir?
Standart modellerimiz, kullanılan alete bağlı olarak 0,5 mm ile 6 mm kalınlığındaki yumuşak çelik, paslanmaz çelik, alüminyum ve bakır malzemeleri işleyebilir. Daha kalın malzemeler için 12 mm'ye kadar ağır hizmet tipi konfigürasyonlar sunuyoruz. Çentikleme kuvveti, aletin aşırı yüklenmesini önlemek için gerçek zamanlı olarak izlenir ve işaretleme başlığı, yüzey işleme gereksinimlerine uygun olarak kazıyıcı, mürekkep püskürtmeli veya nokta vuruşlu olarak donatılabilir.
2. Şekillendirme ve kaplama işleminden sonra işaretlerin okunabilirliğini nasıl sağlıyorsunuz?
İşaretleme derinliği ve kontrastı programlanabilir. Toz boya ile kaplanacak parçalar için, kaplamadan sonra da okunabilirliğini koruyan 0,1–0,2 mm derinliğinde nokta vuruşlu işaretleme öneriyoruz. Paslanmaz çelik için ise genellikle çizgi işaretleme tercih edilir. Ayrıca, %100 izlenebilirlik sağlayan, işaretleme kalitesini hat üzerinde doğrulamak için bir görüntüleme sistemi seçeneği de sunuyoruz.
3. Tipik bakım programı ve alet ömrü nedir?
Çentik açma takımları sertleştirilmiş takım çeliğinden (HRC 60–62) üretilmiştir ve malzemeye bağlı olarak tipik olarak 50.000–100.000 çevrim ömrüne sahiptir. Günlük yağlama kontrolleri ve haftalık takım kenarı incelemeleri önerilir. Makinenin servo sistemi minimum bakım gerektirir; enkoderlerin yıllık kalibrasyonu yeterlidir. Saha verilerine göre, tüm sistem için arızalar arası ortalama süre (MTBF) 10.000 saatin üzerindedir.
4. Makine mevcut ERP/MES sistemimize entegre edilebilir mi?
Evet. CNC kontrol ünitesi, OPC UA ve Ethernet/IP protokollerini destekleyerek sipariş indirme ve üretim raporlaması için ERP veya MES ile doğrudan iletişim sağlar. Ayrıca özel entegrasyonlar için bir yazılım geliştirme kiti (SDK) de sunuyoruz. Birçok müşteri, makineyi planlama sistemlerine bağlayarak tamamen otomatik üretim (lights-out production) uygulamasına geçmiştir.
5. Teslim süresi ne kadar ve ne tür destek hizmetleri mevcut?
Sipariş onayından itibaren standart teslim süresi, konfigürasyona bağlı olarak 10-12 haftadır. Müşteri sahasında kurulum ve eğitim hizmeti sunuyoruz ve küresel servis ağımız, çoğu bölgede yedek parça teslimatını 48 saat içinde garanti ediyor. Kritik uygulamalar için uzaktan teşhis ve öngörücü bakım paketleri sunuyoruz.
Sonuç: Engeli Aşan Başarıya Geçiş
Kanıtlar açık: manuel çentikleme ve işaretleme, sessizce kâr kaybına yol açıyor. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.'nin CNC rulo çentikleme ve işaretleme makineleri, daha yüksek kalite, daha düşük maliyetler ve daha fazla çeviklik için kanıtlanmış bir yol sunuyor. İster otomotiv, ister HVAC, ister mimari metal sektöründe olun, teknoloji hazır ve yatırım getirisi oldukça cazip. Manuel bir istasyonun üretim kapasitenizi belirlemesine izin vermeyin.Teknik raporumuzu indirin.Makine özelliklerine ve entegrasyon stratejilerine daha detaylı bir bakış için, veyasatış mühendislerimizle iletişime geçin.Özel uygulamanızı görüşmek üzere. Bir sonraki rekabet avantajınız sadece bir adım ötede olabilir.